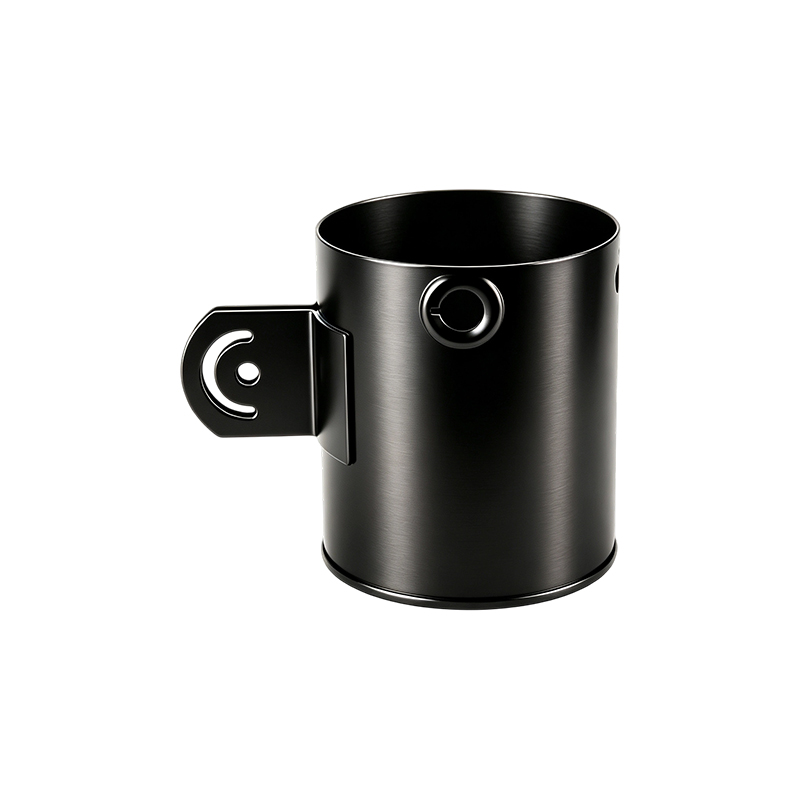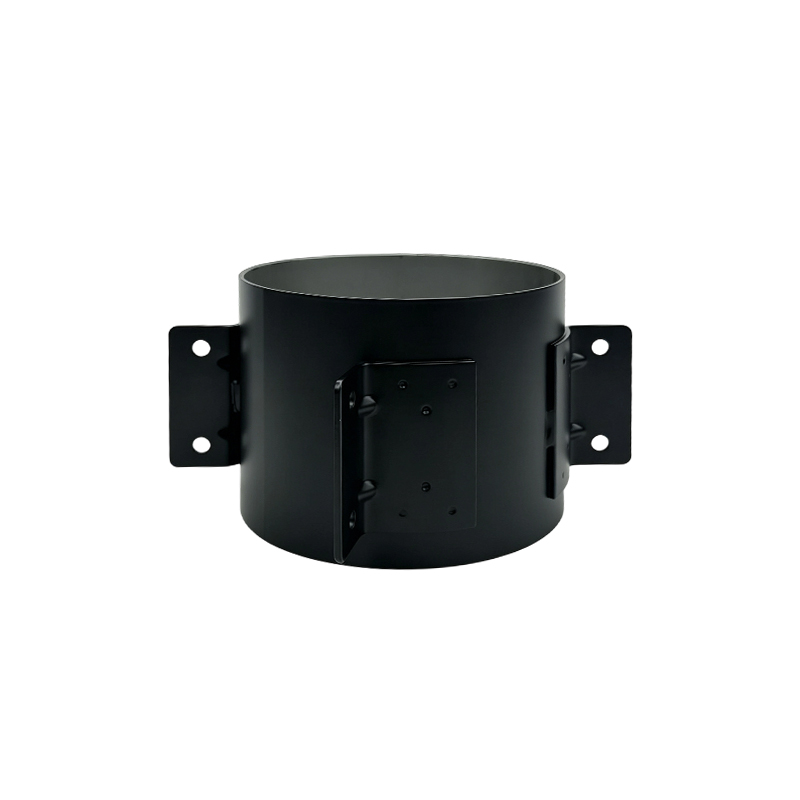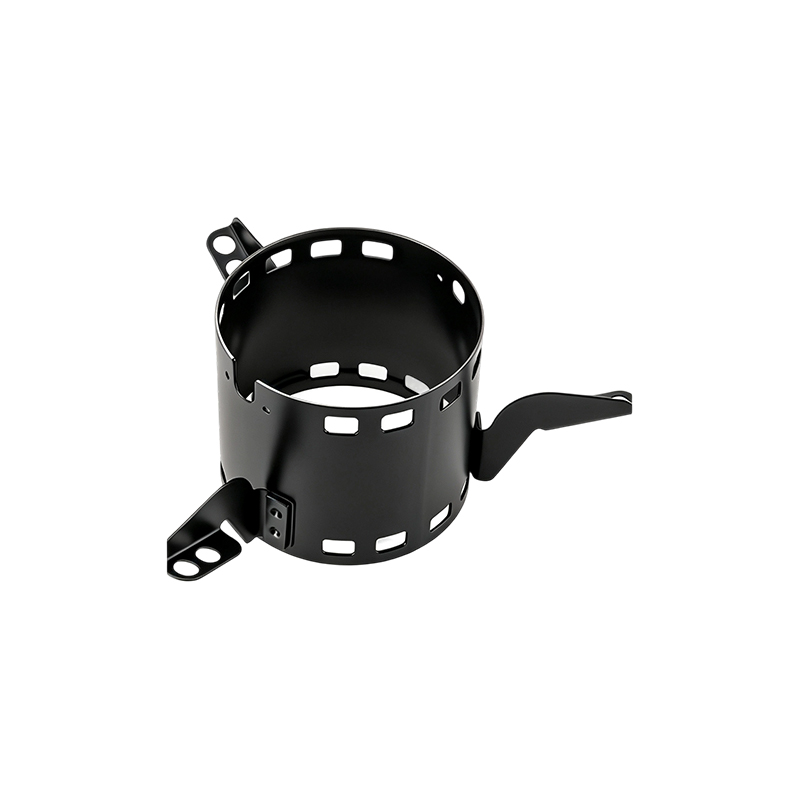


 русский
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 عربى
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Português
 Polskie
 Română
 Slovák
 svenska
 Türk
Úvod: Výběr materiálu pod přehodnocením
Když celý průmysl honí „odlehčení“ hliníkovými slitinami, ocel se vrací – tenčí, pevnější a s výraznou výhodou uhlíkové stopy. Nejedná se o regresi, ale o pokrok ve vědě o materiálech, řízený vývojem pokročilých vysokopevnostních ocelí (AHSS) a technologií přesného tváření.
Konvenční názor, že „ocel je těžká“, je převrácena. Díky třídám pevnosti v rozsahu od 780 MPa do 1 470 MPa, které jsou nyní komerčně dostupné, může ocel dosáhnout konstrukčních návrhů, které konkurují nebo překonávají hliník v poměru hmotnosti a výkonu. Tento článek překračuje základní srovnání materiálů a zaměřuje se na technický inflexní bod: proč se konverzace o ocelových krytech motorů zásadně změnila.
Změna paradigmatu: od „záložní možnosti“ k „strategické volbě“
Měnící se průmyslový kontext
- Minulé vnímání: Ocel byla „levná, ale těžká“ alternativa; hliník byl výchozím nastavením pro odlehčení, zejména v automobilových aplikacích.
- Současná realita: Emise uhlíku během životního cyklu se staly kritickým ukazatelem. Studie hodnocení životního cyklu (LCA) podle norem ISO 14040/14044 nyní hodnotí výběr materiálů od „od kolébky až po hrob“, včetně fází výroby, použití a konce životnosti. Prokázalo se, že design AHSS vykazuje nejlepší zlomovou vzdálenost založenou na kumulativní spotřebě energie a potenciálu globálního oteplování.
- Klíčový řidič: Náhrady materiálů mají významný dopad na celkovou uhlíkovou stopu vozidel a recyklovatelnost oceli poskytuje další ekologické výhody na konci životnosti.
Paradox odlehčení: Proč může ocel konkurovat hmotností
- Základní logika: Minimální tloušťka stěny je určena pevností materiálu, nikoli hustotou.
- Pokrok materiálu: Mikrostruktury AHSS se vyvinuly z vícefázových typů s dominantním feritem na plně martenzitické nebo austenitové kompozice. Oceli AHSS první generace (DP, TRIP, CP, MS oceli) obvykle dosahují mezní pevnosti v tahu 0,5–1,6 GPa s prodloužením 5–30 %, zatímco oceli druhé generace jako TWIP kombinují vysokou pevnost s prodloužením 45–70 %.
- Výhoda specifické pevnosti: Specifická pevnost vysokopevnostní oceli může odpovídat nebo převyšovat běžné hliníkové slitiny, což umožňuje snížení tloušťky, které kompenzuje vyšší hustotu oceli.
- Prokázaný výsledek: Konstrukce tenkostěnných ocelových krytů dosáhly snížení hmotnosti při zachování pevnosti srovnatelné s hliníkovými alternativami.
Klíčové technické rozměry: Inženýrská dekonstrukce ocelových pouzder
Dimenze vědy o materiálech: Nad rámec označení „Ocel“
Spektrum AHSS
- Dvoufázová (DP) ocel: Úspěšně byla vyvinuta vysokopevnostní DP ocel s pevností v tahu až 1 500 MPa. Například DP780 může dosáhnout tloušťky stěny 1,2 mm a nahradit konvenční 2,6 mm materiály při zachování ekvivalentní pevnosti.
- Ocel s komplexní fází (CP): Byly představeny oceli s vysokou výtěžností v komplexní fázi, jako jsou HC660/780CP a HC900/1180CP, které nabízejí vynikající konstrukční vlastnosti.
- Vysoce tvarovatelná DH ocel: Byla uvedena na trh řada výrobků z DH oceli s více typy povlaků, které demonstrují významné výhody v integrované výrobě složitých součástí a dílů „vše v jednom“.
- Ocel s vysokou roztažností otvorů (HE): Vyvinuto s vysokým poměrem roztažnosti otvoru a vynikajícími ohybovými vlastnostmi pro aplikace vyžadující značné tváření.
- Bainitická feritová ocel (TBF) s plasticitou indukovanou transformací: Kombinuje ultra vysokou pevnost s vynikající tvarovatelností, i když vyžaduje zvláštní pozornost ke křehnutí tekutého kovu při bodovém svařování.
- Ocel kalená lisováním: Technologie lisování za tepla umožňuje velmi pevné díly s vynikající geometrickou tolerancí i přes velké rozměry. Ukázalo se, že tloušťka interdifúzní vrstvy mezi 3 a 15 mikrony u ocelí potažených tlakem kalené hliníkem koreluje s dobrými vlastnostmi při použití, zejména při montáži bodového svařování.
Logika výběru materiálu
- Různé scénáře použití vyžadují různé třídy oceli a přizpůsobení procesu.
- Pro aplikace odolné proti korozi se běžně používá galvanizovaná ocel, i když procesy hlubokého tažení musí řídit integritu zinkové vrstvy, aby se zabránilo odlupování a svařování za studena.
Dimenze výrobního procesu: Průlomy v technologii tváření
Hluboké kreslení a ražení
- Progresivní lisovací linky jsou inženýrská řešení pro velkosériovou výrobu skříní motorů. Tyto systémy přeměňují ploché svitky na hluboké, válcové pláště prostřednictvím nepřetržité sériové výroby.
- Vysokopevnostní ocel 590MPa tváření je nyní vyspělou technologií hromadné výroby s výrobní rychlostí daleko přesahující odlévání.
- Kritické výzvy v hluboké kresbě zahrnují:
- Odlupování pozinkované vrstvy: Hluboké tažení nutí dramatický plastický tok v plechu. Neadekvátní zploštění materiálu nebo nedostatečné mazání matrice okamžitě zbavuje zinkový povlak, ničí antikorozní bariéru a vytváří zinkový prach, který spouští těžké svařování za studena.
- Soustřednost a rozměrové zkreslení: Vnitřní vrtání a vnější průměr krytu motoru vyžadují soustřednost na úrovni mikronů, aby byla zaručena dynamická rovnováha během provozu motoru. Nepřetržité tažení zavádí masivní vnitřní pnutí, které způsobuje odpružení, které deformuje zaoblení a deformuje spojované povrchy.
- Akumulace rozteče posuvu: Progresivní matrice obsahují více stanic. Vysokofrekvenční tažení vytváří na ocelovém pásu intenzivní odpor proti tažení a okrajové prokluzování během podávání směsi přes nástroj, což způsobuje interferenci matrice a sešrotování dávky.
- Kompenzace odpružení: Na koncové stanici progresivní matrice operace klížení při extrémním tlaku rozdrtí fyzické odpružení oceli, přičemž konečnou kulatost a výšku zajistí přesně v rámci tolerancí návrhu.
Svařování a montáž
- Bodové odporové svařování je primární způsob montáže součástí AHSS. Zkřehnutí tekutého kovu během bodového svařování pokročilých vysokopevnostních ocelí však představuje významnou technickou výzvu.
- Pokroky ve výzkumu: Kritéria rizika LME založená na simulaci byla stanovena na základě místních hlavních namáhání součástí. Bylo zjištěno, že úpravy geometrie elektrody a doby zdržení po svařování snižují rizika LME.
- Průlomy v oceli TBF: Pokroku bylo dosaženo ve zmírňování křehkosti tekutého kovu při bodovém svařování oceli TBF, což je kritické pro automobilové aplikace.
- Technologie svařovaného polotovaru na míru: Laserové svařování polotovarů s povlaky na bázi hliníku vyžaduje přípravu hran odstraněním části kovového povlaku, aby se odstranil hliník, který by znečišťoval svarový šev.
- Sestava lisování za tepla: Vnitřní a vnější rámy vyrobené lisováním na míru svařované polotovary lze sestavit bodovým svařováním do dutých objemů, které poskytují vynikající odolnost proti nárazu.
Způsoby výroby krytů motorů
- Válcování a tvarování: Procesy válcování oceli vytvářejí pásovou ocel odpovídající průřezovým profilům skříně motoru. Metodami kování se pak vytvoří kruhový tvar, po kterém následuje svařování kruhového spoje.
- Studená extruze: Po svaření lze použít vytlačování za studena, aby byla zaručena soustřednost kruhu a eliminováno zkreslení způsobené svařováním.
- Obrábění: Konečné obráběcí operace dokončují výrobek, přičemž operace řezání přeměňují vytvořený kruh na dokončenou skříň motoru.
- Tvarování: Hydraulické tvarovací formy provádějí konečné tvarování na svarovém spoji, aby bylo dosaženo souladu s požadavky na kruhovitost krytu motoru.
Povrchová úprava a ochrana
- Pozinkovaná ocel je široce používán pro aplikace krytu motoru vyžadující vynikající odolnost proti korozi, zejména v inteligentních domácích spotřebičích.
- Ochrana proti korozi zůstává kritickým hlediskem, protože kryty motorů provozované po delší dobu jsou náchylné k tvorbě rzi ovlivňující výkon motoru a životnost.
- Dvouplášťové provedení byly vyvinuty pro řešení problémů s korozí, s vnitřním pláštěm (často hliníkovým) a vnějším ocelovým pláštěm, které poskytují dvojí ochranu a zároveň zvyšují odvod tepla.
Design Engineering Dimension: Precision-Driven Housing Design
Požadavky na rozměrovou přesnost
- Soustřednost na mikronové úrovni je nezbytný pro zajištění dynamické rovnováhy při vysokorychlostním provozu motoru.
- Kontrola tolerance průměr pouzdra přímo ovlivňuje vibrace motoru a akustický výkon.
- Zvládání vnitřního stresu: Nepřetržité tažení zavádí masivní vnitřní pnutí způsobující odpružení, které deformuje zaoblení a deformuje spojované povrchy.
Pokročilé bytové struktury
- Konstrukce vícedílných skříní se svařovanými nebo pájenými spoji umožňují složité konfigurace chladicích kanálů. Jednotlivé díly lze v místech svaru vzájemně spojovat a vytvářet trubkové chladicí kanály mezi vnitřním a vnějším pouzdrem.
- Prvky přenosu síly zapuštěné jako obvodové uzavřené vlnité plechy tvoří chladicí kanály mezi vnitřní a vnější vrstvou pouzdra.
- Výztužné prvky (výztužné členy) mohou být umístěny na koncích trubkových vnitřních pouzder pro zvýšení strukturální integrity.
- Dvoustěnné provedení vnitřního krytu umožňují úplné uzavření statoru a minimalizují tolerance vůči ložiskům.
- Vedení chladicího kanálu: Proud kapaliny může být veden jak v axiálním, tak i radiálním směru na koncích cívky, což poskytuje větší chladicí plochu a optimalizuje přenos tepla.
Design odvodu tepla
- Integrace chladicího žebra: Chladicí žebra mohou být vytvořena samostatně na vnitřní skříni paralelně s rotorem a následně přivařena.
- Tepelné spojení: Konce cívek mohou být tepelně spojeny s chladicí skříní pomocí zapouzdřovací hmoty pro optimalizaci přenosu tepla.
- Design přímého kontaktu: Vnitřní pouzdro je umístěno co nejblíže a/nebo přímo proti statoru pro maximální účinnost přenosu tepla.
- Integrované chladicí struktury: Prvky pro odvod tepla vytvořené z plechových výstupků mohou být tvarovány integrálně s pouzdrem pro zajištění účinného přenosu tepla z ložisek.
Strukturální integrace
- Hybridní konstrukce plast-kov: Plastové prvky mohou být tvarovány do kovových konstrukcí v operacích lisování jednoho spoje, přičemž se kombinuje pevnost s flexibilitou konstrukce pro podpěry ložisek a držení magnetů.
- Integrální formace výstupků: Kovové výstupky pro montáž lze ohnout přímo z kovového pouzdra na otevřených koncích, čímž se eliminují samostatné montážní součásti.
- Vyztužení webu: Paralelně probíhající stojiny podél vnitřních nebo vnějších povrchů zvyšují pevnost, zlepšují těsnost a montují další prvky.
- Integrace komponent: Skříň motoru a koncový kryt lze integrovat jako jeden kus, což snižuje počet montážních kroků a zlepšuje strukturální integritu.
Rozlišení aplikačního scénáře: Nejedná se o binární volbu „ocel nebo hliník“.
Kategorizace podle Provozních podmínek
| Aplikační scénář | Základní požadavky | Výhoda ocelového pouzdra |
|---|---|---|
| Trakční motory EV | Lehká bezpečnost při nárazu | AHSS umožňuje tenkostěnné odlehčení a zároveň splňuje požadavky na odolnost proti vniknutí a rozdrcení |
| Průmyslové vysoce výkonné motory | Strukturální tuhost Odolnost proti vibracím | Vysoká tuhost a tlumicí vlastnosti oceli jsou vynikající |
| Mikromotory pro spotřebiče | Přesná odolnost proti korozi | Pozinkovaná ocel stamping delivers micron-level concentricity with excellent rust resistance |
| Elektromotory motocyklů | Efektivita nákladů na integraci | Tvarování tažených nízkouhlíkových ocelových plechů šetří náklady na materiál a snižuje hmotnost |
| Bateriové kryty | Odolnost proti narušení Trvanlivost | Úspěšně aplikována třetí generace AHSS s velkou tažností a vysokou pevností |
Hybridní materiálová řešení: Třetí cesta
- Dvouplášťová konstrukce: Vnitřní hliníková vrstva (odvod tepla) vnější ocelová vrstva (strukturální ochrana) vyvažuje tepelný management a strukturální pevnost.
- Kompozit ocel-hliník: Skříň motoru s ocelovou vnější konstrukcí a hliníkovým vnitřním pláštěm poskytuje ochranu proti korozi, odolnost proti deformaci a efektivní odvod tepla.
- Místní zesílení: Ocelové vložky v oblastech s vysokou koncentrací namáhání s lehkými materiály jinde.
- Modulární design: Ocelový rám kombinovaný s hliníkovým chladicím pláštěm nebo samostatnými chladicími kanály integrovanými do vícedílných ocelových konstrukcí.
Současná technická úzká místa a hranice výzkumu
Výzvy na úrovni výroby
Problémy hlubokého kreslení a tvarování
- Integrita pozinkované vrstvy: Hluboké tažení pozinkované oceli vytváří extrémní namáhání zinkového povlaku. Neadekvátní zploštění materiálu nebo špatné mazání matrice okamžitě zbavuje zinek, ničí antikorozní bariéru a vytváří zinkový prach, který spouští svařování za studena.
- Ovládání pružinou: Ocel s vyšší pevností vede k výraznějšímu zotavení pružnosti po tváření, což klade přísnější požadavky na konstrukci lisovacích nástrojů a parametry procesu. Odpružení výrazně ovlivňuje následnou kvalitu svařování.
- Akumulace rozteče posuvu: Postupné lisovací operace s více stanicemi vytvářejí na ocelovém pásu intenzivní odpor proti odporu. Sloučeniny pro marginální skluz přes nástroj, způsobující rušení matrice a katastrofické sešrotování šarže.
- Rozměrové zkreslení: Vnitřní vrtání a vnější průměr vyžadují soustřednost na úrovni mikronů. Souvislé tažení zavádí masivní vnitřní pnutí způsobující odpružení, které deformuje zaoblení.
Svařování a montáž Issues
- Zkřehnutí tekutého kovu při bodovém svařování: Komponenty AHSS jsou citlivé na LME během odporového bodového svařování. Odpružení významně ovlivňuje tvorbu LME a ke zmírnění rizik jsou zapotřebí specifické úpravy parametrů (geometrie elektrody, doba výdrže).
- Správa interdifúzní vrstvy: U lisovaných ocelí s hliníkovým povlakem koreluje tloušťka interdifúzní vrstvy (ideálně 3–10 mikronů) s kvalitou bodového svaru. Laserové svařování vyžaduje přípravu hrany k odstranění hliníku, který by znečišťoval svarový šev.
- Omezení okna procesu: Při lisování velkých dílů za tepla s velkými rozdíly v tloušťce musí procesní okno pro dosažení požadované mikrostruktury a vlastností povlaku pojmout všechny dílčí polotovary.
Výzkum hranic
Vývoj materiálu
- 1 500 MPa DP ocel byl úspěšně vyvinut a rozšiřuje rozsah pevnosti dostupný pro odlehčovací aplikace.
- AHSS třetí generace s velkou tažností a také vysokou pevností lze velmi úspěšně aplikovat na součásti vyžadující jak tvarovatelnost, tak odolnost proti nárazu.
- Zmírnění LME v TBF oceli : Byl učiněn průlom ve zmírnění křehnutí tekutého kovu během bodového svařování oceli TBF, které kombinuje ultra vysokou pevnost s vynikající tvarovatelností.
Optimalizace procesů
- Kritéria rizik LME založená na simulaci na základě lokálních namáhání hlavních součástí byly stanoveny pro kvantifikaci a porovnání rizik LME mezi různými testy.
- Horká ražba na míru svařovaných přířezů umožňuje velmi pevné díly s optimalizovanou odolností v různých oblastech a velmi dobrou geometrickou tolerancí i přes velké rozměry.
- Patch technologie: Záplaty z lisované oceli poskytují velmi lokální vyztužení větších dílů, optimalizují pevnost a rozložení tloušťky při zachování nízké celkové hmotnosti a nákladů.
Výzkum hodnocení životního cyklu
- LCA od kolébky do hrobu podle norem ISO 14040/14044 porovnává základní konstrukce oceli s alternativami AHSS, hliníku a uhlíkových vláken.
- Analýza zlomové vzdálenosti: Konstrukce AHSS vykazuje nejlepší vratnou vzdálenost založenou na kumulativní spotřebě energie a potenciálu globálního oteplování do vzdálenosti 150 000 km.
- Výhoda recyklace: Zatímco konstrukce z uhlíkových vláken mohou mít během životního cyklu vyšší hodnoty CED a GWP, vedou k největším úsporám díky recyklaci odpadního materiálu. Hliníkové konstrukce vykazují nejnižší CED a GWP z hlediska životního cyklu na 150 000 km.
- Faktory citlivosti: Největší dopad na celkové CED a GWP u lehkých konstrukcí má celoživotní dojezdová vzdálenost a míra recyklace materiálu.
Integrace a řízení procesů
- Přesnost tvarování a velikosti: Velkotonážní operace klížení na konečných stanicích progresivních lisovacích nástrojů rozdrtí fyzické odpružení, aby zajistily konečnou kulatost a výšku v rámci tolerancí plánu.
- Hydraulické vytlačování za studena: Po svařování může vytlačování za studena při normální teplotě vytlačit celý kruh, aby se eliminovalo zkreslení způsobené svařováním.
- Vícestupňové tvarovací přístupy: U složitých geometrií skříně motoru může být zapotřebí více kroků tváření s mezižíháním, aby se dosáhlo konečných rozměrů bez porušení materiálu.
Historický kontext a vývoj průmyslu
Od litiny po ocelovou desku
- Historický přechod: Kryty motorů s frakčními koňskými silami mají z velké části konstrukci z ocelových plechů. Ocelové motory nabízejí oproti litinovým konstrukcím úspory materiálu a hmotnosti.
- Vývoj procesu: Raná výroba krytu motoru z ocelového plechu vyžadovala výzkum tvářecích procesů a rozsáhlé procesní experimenty.
- Ovladače trhu: Posun směrem k ocelovým skříním byl způsoben potřebou lehčích a materiálově účinnějších konstrukcí motorů, zejména v aplikacích, kde snížení hmotnosti znamená úsporu energie.
Aktuální průmyslová krajina
- Technologie tváření ocelových plechů výrazně dozrála, s hlubokým tažením a progresivními lisovacími linkami umožňujícími velkosériovou výrobu se stálou kvalitou.
- Nátěr a povrchová úprava pokroky řešily historické problémy s korozí, přičemž galvanizovaná ocel se stala standardem pro mnoho aplikací.
- Vícemateriálové přístupy jsou stále běžnější, protože se uznává, že žádný jednotlivý materiál není optimální pro všechny požadavky na kryt motoru.
Závěr: Druhá křivka ocelových krytů motorů
- Základní úsudek: Ocelové kryty motorů nejsou "tradiční" volbou, ale materiálem, který prochází technologickým oživením, které umožňuje vývoj AHSS a technologie přesného tváření.
- Klíčové hnací faktory: Sbližování tří trendů – regulace emisí uhlíku, zdokonalení materiálů AHSS (pokrývající stupně pevnosti od 780 do 1 470 MPa) a průlomové technologie přesného tváření – vytvořilo jedinečné okno příležitostí.
- Technické rozlišení: Na rozdíl od hliníku, který nabízí vlastní odlehčení, ocel poskytuje cestu k odlehčení prostřednictvím optimalizace pevnosti se specifickou pevností srovnatelnou nebo vyšší než konvenční hliníkové slitiny.
- Výrobní vyspělost: Progresivní lisovací linky, lisování za tepla a pokročilé technologie svařování dosáhly výrobní připravenosti pro velkoobjemovou výrobu ocelových krytů motorů.
- Výhoda životního cyklu: Recyklovatelnost oceli a příznivý profil LCA ji činí čím dál atraktivnější, protože se zpřísňují předpisy o udržitelnosti, přičemž konstrukce AHSS vykazují nejlepší vzdálenost pro dosažení rentability pro dopad na životní prostředí.
- Výhled do budoucna: Ocel bude koexistovat vedle hliníku v rostoucích segmentech, jako jsou pouzdra baterií a pouzdra trakčních motorů EV. Jedná se o vztah komplementarity, nikoli náhrady, s rozhodováním o materiálu optimalizovaným na základě specifických provozních podmínek a požadavků na uhlíkovou stopu.
- Doporučení pro inženýry: Překonat myšlení "ocel = těžký". Přeformulujte problém výběru materiálu jako optimalizaci systému založenou na výkonu celého životního cyklu, proveditelnosti výroby a ceně. Vzhledem k tomu, že AHSS nyní nabízí pevnost v tahu až 1 500 MPa a tvařitelnost srovnatelnou s třídami s nižší pevností, ocel není pouze životaschopnou možností – je často optimální volbou pro aplikace vyžadující pevnost, odolnost a udržitelnost.
 Previous