

 русский
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 عربى
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Português
 Polskie
 Română
 Slovák
 svenska
 Türk
Tažená ocelová skořepina s vnitřním průměrem 140 mm může každých pár sekund opustit lisovací linku a právě toto tempo je důvodem, proč výrobci zařízení a průmyslových motorů specifikují pro své programy s nejvyšším objemem kontinuální lisování krytu motoru. Místo přesouvání polotovarů mezi samostatnými lisy vede souvislá linka svinutý pás vícepolohovou progresivní matricí, kde vysekávání, kreslení, překreslování, propichování a ořezávání probíhá jako jedna koordinovaná sekvence. Pro nákupní tým rozhoduje tato volba o nákladech na díl, spolehlivosti dodávky a o tom, zda desetitisícový kryt měří stejně jako první z nástroje.
Co vlastně zahrnuje kontinuální lisování krytu motoru
Průběžné ražení je problém choreografie, než problém síly. Lis dodává tonáž, ale o tom, zda je pouzdro kulaté, rovné a opakovatelné při rychlosti, rozhoduje uspořádání pásu, systém podávání a lisovací stanice. Každá stanice provede jednu operaci a nosný pás je spojí dohromady, takže mezi zásahy nic neunáší.
Při typické bytové práci se stanice rozpadají takto:
Tolerance a velikost oken, která můžete realisticky držet
Dobře udržovaná progresivní linie udržuje změny vnitřního průměru na několik setin milimetru, když je do matrice zabudována kalibrační nebo žehlící stanice, a obrobená ložisková sedla mohou dále utáhnout kritické rozměry. To, co by však kupující měli nejprve zkontrolovat, není tabulka tolerancí, ale okno velikosti, protože cesta tváření stanoví limity před řezáním jakéhokoli nástroje.
Hluboké tažení z plechu ekonomicky pokrývá malé a střední skořepiny, proto je většina programů spotřebičů a průmyslových pohonů umístěna v tomto okně. Těžší stěny a větší průměry se pohybují směrem k trubce nebo vyrobené konstrukci. Pro širší rámec nákupního rozhodnutí, naše ocelová skříň motoru průvodce projde úplnou logikou výběru.
| Výrobní cesta | Typické ID okno | Stěna a konstrukce | Nejlépe sedí |
| Tažená ocelová skořepina na progresivní linii | 29,6 až 160 mm | Plechová stěna; základny, konzoly nebo navařené pružné prvky | Spotřebiče a průmyslové hnací motory |
| 304 nerezová tažená skořepina | 139 až 180 mm | Plechová stěna odolná proti korozi | Mytí nádobí, jídlo a venkovní vybavení |
| Silnostěnná ocelová skořepina se základnou | 260 až 343 mm | Silná stěna se svařovanou základnou | Velká průmyslová a speciální zařízení |
| Pouzdro z ocelové trubky | 113 až 127 mm | Silná stěna vyrobená z trubky | Vysokozátěžová a speciální zařízení |
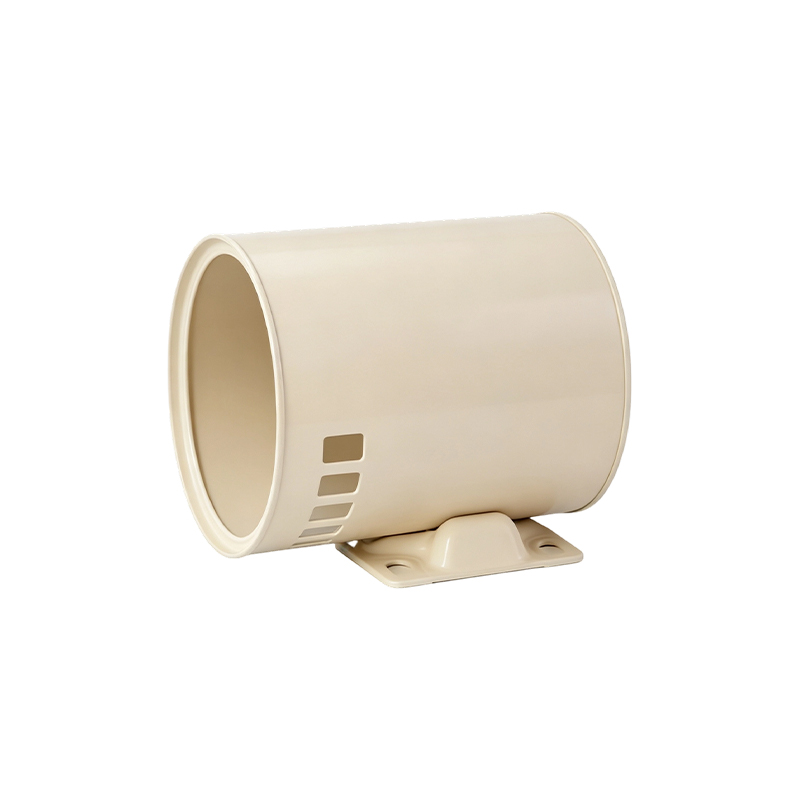
 ID 82,4 mm tenkostěnná ocelová skříň motoru s přivařenými koncovými kryty Ocelová skořepina tažená stěnou o tloušťce 1,0 mm s přivařenými koncovými kryty, integrálními ložiskovými sedlami a axiálním větráním pro chlazení. Vyhovuje malému až středně taženému oknu pláště článku pro ruční aplikace s lehkými motory. Zobrazit produkt →
Kde kontinuální lisování skříní motoru vítězí a kde ne
Kontinuální lisování vyhrává na objemu, opakovatelnosti a nákladech na díl a ztrácí na pružnosti a velmi silných stěnách. Vyberte si špatnou cestu a příznaky jsou předvídatelné: nástroje, které nikdy nedosáhnou rovnováhy, nebo stěny, které se trhají bez ohledu na to, jak je držák polotovaru vyladěn.
- Roční objem dosahuje šesticiferných čísel a design je stabilní napříč modelovými roky.
- Vnitřní průměr skořepiny sedí uvnitř taženého okénka zhruba 29,6 až 160 mm.
- Náklady na díl a konzistence mezi jednotlivými šaržemi převyšují rozpočet na nástroje.
- Konzoly, základny a obrobená sedadla budou dokončeny v domě po lisování.
- Objemy jsou nízké nebo se geometrie mezi revizemi stále pohybuje.
- Stěny jsou těžké a jejich průměry jsou velké, takže hluboké tažení dobře zvládá.
- Profil odpovídá konstrukci trubky lépe než plech.
- Rychlost prototypu je u prvních objednávek důležitější než jednotková cena.
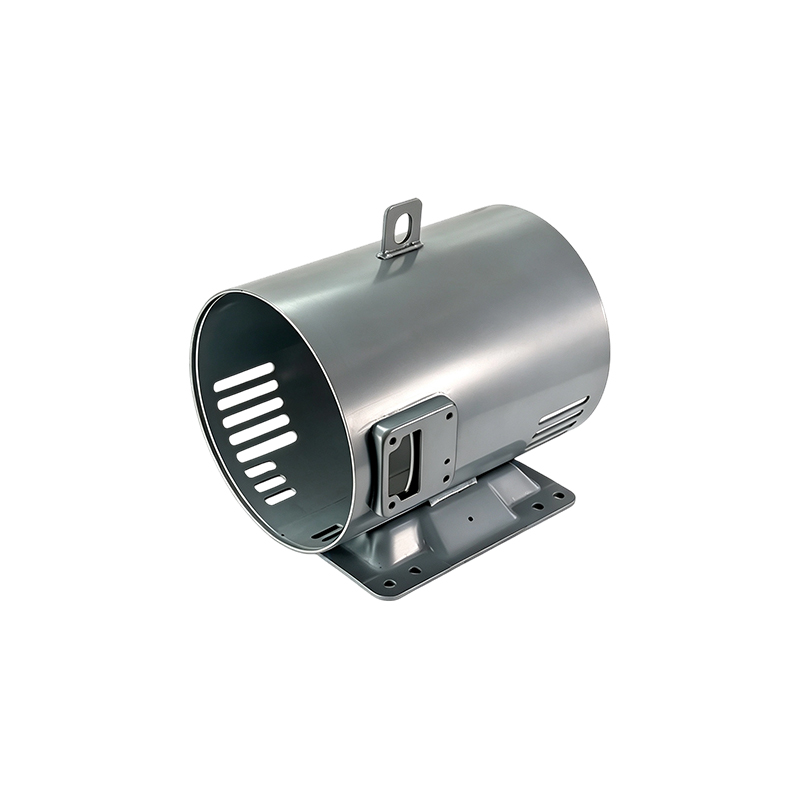
 ID 127mm Těžkostěnná bezešvá ocelová skříň motoru Toto pouzdro je vyrobeno z bezešvých ocelových trubek se stěnou 7,9 mm a zvládá vysoký krouticí moment a vibrace tam, kde to tažené plechy nemohou. Výstižný příklad pro bod článku o silnostěnných konstrukcích za hranicemi hlubokého tažení. Zobrazit produkt →
Pět vad, které ničí kryty a jak se vedení brání
Téměř každé přezkoumání příčiny šrotu na lince ustájení končí u stejných pěti podezřelých a všichni jsou kontrolováni na úrovni matrice a krmiva, nikoli chyceni při závěrečné kontrole.
- Vrásnění příruby: tlak držáku polotovaru a geometrie tažné housenky drží přírubu naplocho; jakmile přimáčkne železo do zdi, skořápka je šrot.
- Trhání na poloměru razníku: poměr tažení je pro materiál příliš agresivní, takže opravou je další přetahovací stanice nebo měkčí rádius.
- Náušnice na ráfku: anizotropie plechu zvedá uši v pevných úhlech, takže plán matrice přidává přídavek na ořez a ráfek se čistí.
- Odpružení a oválnost po oříznutí: geometrie matrice je kompenzována a konečná kalibrační stanice obnovuje kruhovitost na vnitřním průměru.
- Odlupování povlaku na pozinkovaném pásu: těsné ohyby posuvu a tření v matrici odštěpují zinkovou vrstvu, takže poloměr posuvu a mazání jsou řízeny.
Když tloušťka stěny překročí to, co kresba pohodlně zvládá, je upřímnou odpovědí spíše změnit trasy, než tlačit plech; náš výroba skříně motoru z ocelových trubek průvodce podrobně popisuje tuto cestu.
Jak se kvalifikovat dodavatele bydlení pro průběžné lisování
Posuzujte procesní řetězec, nikoli jednotkovou cenu. Dodavatel, který outsourcuje matrice nebo obrábění, předá nejkritičtější proměnné někomu, koho nemůžete zkontrolovat, a cenový rozdíl se obvykle znovu objeví jako problémy s dopravou, dodací lhůtou a tolerancí.
- Vlastní strojírenství: zeptejte se, kdo navrhuje, řeže a opravuje progresivní raznici a jak rychle lze opotřebovanou stanici znovu postavit.
- Schopnost lisování a podávání: tonáž, velikost lože a servo podávací systém rozhodují o tom, které velikosti skořepin mohou běžet rychlostí.
- Kompletní sekundární řetěz: svařování základů a držáků, obrábění čelních ploch a sedel ložisek a povrchová úprava pod jednou střechou odstraňují předávání, které hromadí toleranci.
- Kontrola za lisem: kruhovitost, tloušťka stěny a certifikace materiálu se kontrolují správnými nástroji, nejen posuvnými měřítky.
- Množství důkazů: skutečná kapacita, roky v procesu a ověřitelná zákaznická základna.
Náš vlastní závod provozuje lisování, automatické svařování, obrábění a povrchovou úpravu v jednom toku. Jiangsu Yufeng Electric Co., Ltd. se zaměřuje na výrobu krytů motorů již 40 let, podporuje zákaznické programy s týmem inženýrů s průměrem více než 20 let zkušeností a dodává více než pět milionů krytů ročně více než 50 výrobcům motorů. Skořepiny, jako je naše 140 mm pouzdro se dvěma přivařenými držáky, ukazují, jak se lisování a sekundární svařování spojují do jediného výstupu.
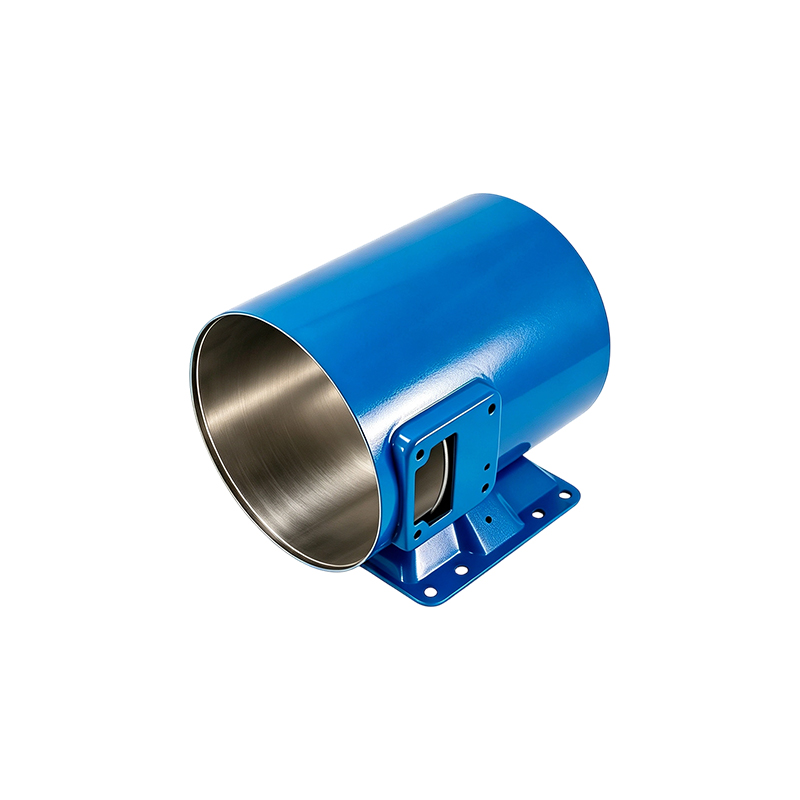
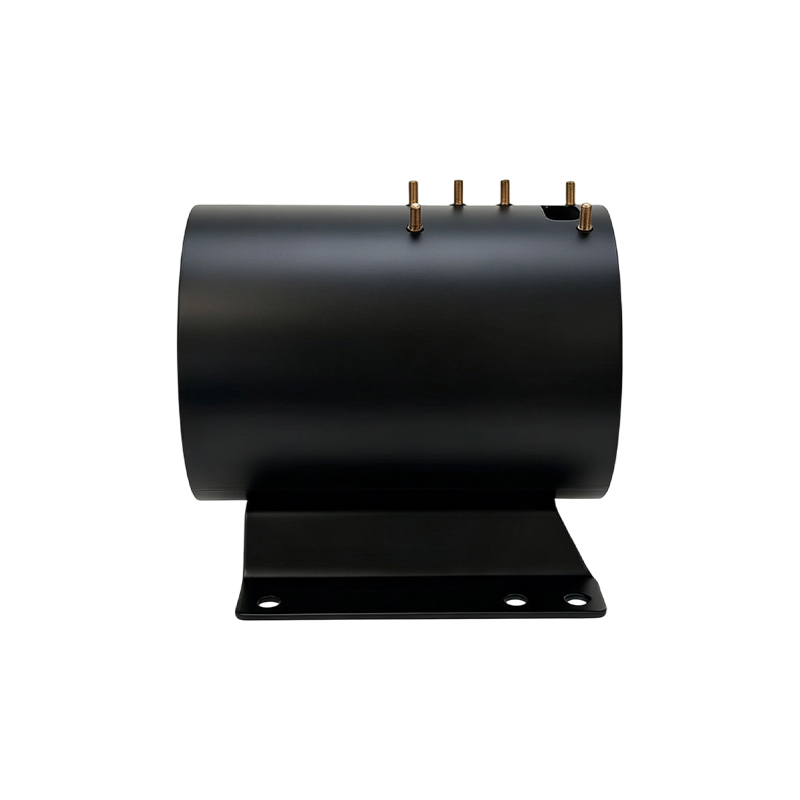
 ID 140mm ocelová skříň motoru se dvěma přivařenými konzolami Tažená ocelová skořepina s povrchovou úpravou fosfátovanou práškovou barvou, utěsněnými závity kabelových průchodek a dvěma přivařenými montážními konzolami. Ilustruje pointu článku o kombinaci lisování a sekundárního svařování do jednoho předmětu. Zobrazit produkt →
Často kladené otázky
Jaký rozsah velikostí je vhodný pro kontinuální lisování krytu motoru?
Tažené plechové skořepiny se na našich linkách pohybují od cca 29,6 mm do vnitřního průměru 160 mm. Navíc tloušťka stěny a lisovací tonáže posouvají zakázku směrem k tlustostěnným nebo trubkovým konstrukcím, které vyrábíme ve vnitřních průměrech až do 343 mm.
Jak se kontinuální lisování liší od lisování přenosovým lisem?
Při kontinuálním lisování pás nese součást každou stanicí uvnitř jedné matrice. Při přetlačovacím lisování se jednotlivé díly pohybují mezi samostatnými matricemi prsty nebo roboty. Souvislé linky běží rychleji na součást; přenosové linky zvládají hlubší tažení a větší skořepiny.
Které materiály se nejlépe hodí pro lisovaná pouzdra?
Ocel válcovaná za studena je výchozím nastavením pro spotřebiče a průmyslové pláště. Nerez 304 se hodí do mycího a korozivního prostředí a galvanizovaný pás dobře běží, když je poloměr podávání a mazání řízeno tak, aby chránilo povlak.
Jakou toleranci mám očekávat na vnitřním průměru?
S nastavením velikosti nebo žehlením zabudovaným do progresivní matrice očekávejte kontrolu vnitřního průměru v rozmezí několika setin milimetru. Tam, kde konstrukce motoru potřebuje více, obrábění po lisování nastaví sedla ložisek a čelní plochy na konečné rozměry.
 Previous