

 русский
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 عربى
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Português
 Polskie
 Română
 Slovák
 svenska
 Türk
Když v roce 2026 protne nákres skříně motoru inženýrský stůl, jen zřídka vypadá jako obyčejný válec zobrazený ve starších katalozích. Seznam revizí často uvádí tři věci: vzor držáku, který odpovídá robotické montážní buňce, kapsu chladicího kanálu, kde býval přímý otvor, a toleranci, která nutí obráběcí centrum místo soustruhu. Tyto požadavky nejsou ojedinělé případy. Pocházejí z trendy designu skříně motoru které se přesunuly z programů pro elektromobily do průmyslových pohonů, domácích spotřebičů a speciálního vybavení.
Pro výrobce, jako je Jiangsu Yufeng Electric Co., Ltd., který dodává ocelová a nerezová pouzdra s vnitřním průměrem 29,6 mm až 343 mm, rozhodují tyto trendy o tom, které výkresy budou citovány a jaké nástroje budou vyrobeny. Níže uvedené části rozebírají čtyři trendy, které se s největší pravděpodobností objeví v novém programu motorů.
Trendy v designu skříně motoru: Od univerzálních skořepin až po montáž podle aplikace
Nejjasnějším trendem designu krytu motoru je konec univerzálního pláště: kryty jsou nyní vyrobeny pro jedno montážní uspořádání namísto toho, aby byly vyříznuty z běžné trubky.
Konstruktéři určují rámy montované na konzole pro čerpadla a dmychadla, skořepiny montované na patce pro převodovky a kompresory a přírubové kombinace s pilotním registrem pro motory montované na čelní straně. Tento posun posouvá rozsah výroby proti proudu. Dodavatel pouzdra již nemůže dodávat obyčejnou trubku; musí opracovat čela konzol, vyvrtat otvory pro kolíky a ověřit rovinnost patky podle výkresu rozhraní zákazníka. v důsledku toho rámy motorů namontované na konzole a skořepiny montované na patky se staly samostatnými rodinami produktů spíše než možnostmi na generické řadě.
Jedním z praktických příkladů je 140 mm pouzdro pro pohon čerpadla, které nese dva opracované držáky. Rozteč mezi konzolami, výška čela a rovnoběžnost se kontrolují na souřadnicovém měřicím stroji předtím, než první vzorek opustí továrnu.
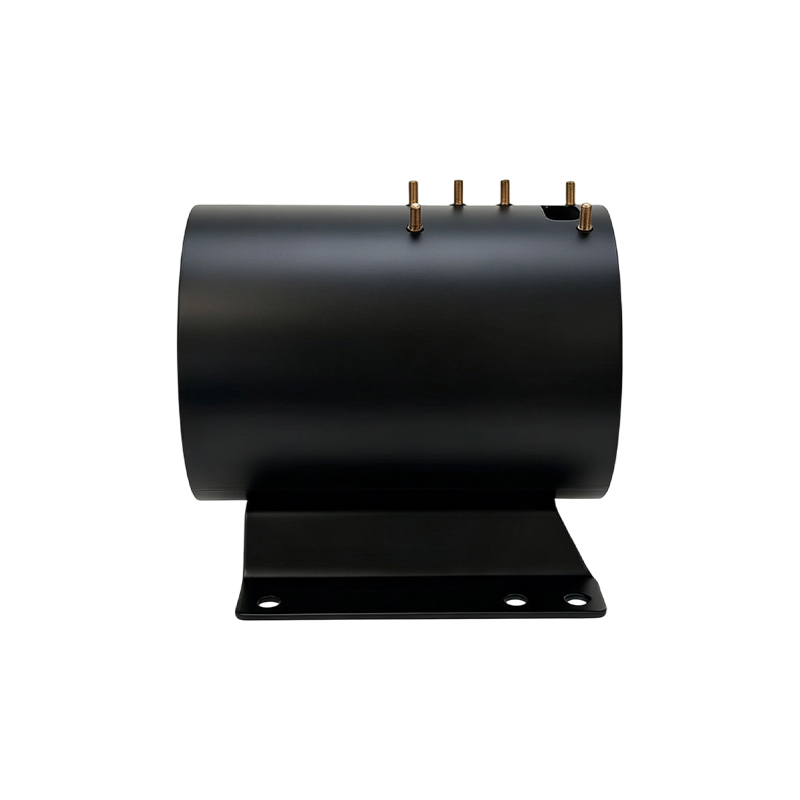
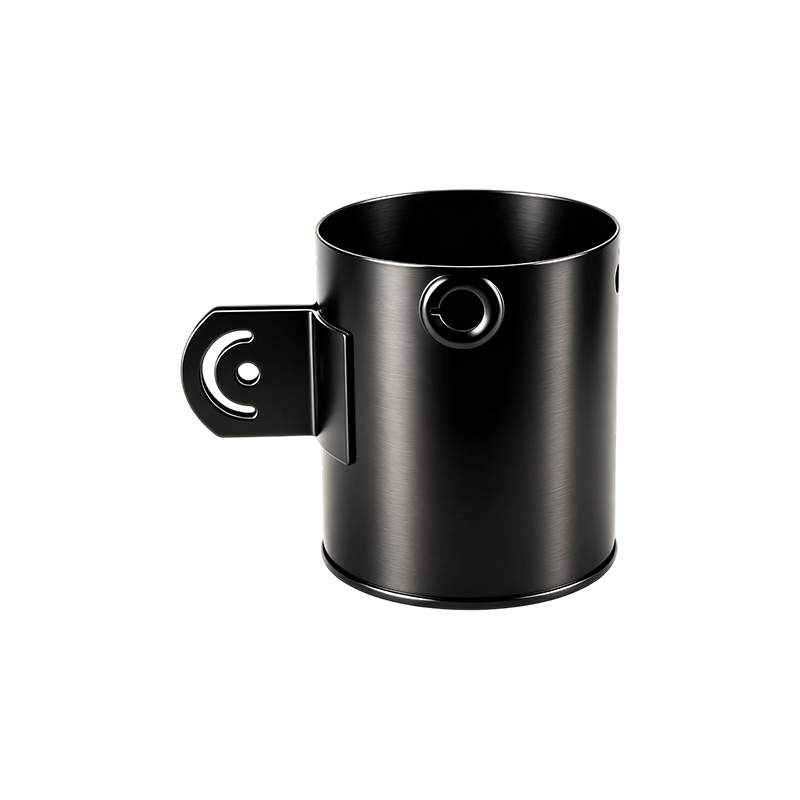 Ocelová skříň motoru se dvěma přivařenými držáky pro pohony čerpadel Toto pouzdro o vnitřním průměru 140 mm se dvěma přivařenými montážními konzolami je po svařování obrobeno, aby se zachoval rozteč, rovnoběžnost a výška čela, což zajišťuje spolehlivé upevnění pohonných jednotek čerpadla. Zobrazit produkt →
Když jsou konzoly svařeny, může vniknutí tepla vytáhnout obrobené plochy z rovnoběžnosti. Dodavatel, který obrábí po svařování, spíše než předtím, tyto tolerance spolehlivě dodržuje v celé dávce.
Běžné montážní vzory k vyhodnocení
- Montáž na boční konzolu se závitovými nebo průchozími otvory pro kompaktní motory čerpadel a dmychadel
- Montáž na plochou základnu se štěrbinovými otvory pro vibrační podložky a kolejnicové systémy
- Montáž na přírubu s vodicím registrem a kružnicí šroubů pro čelní montážní sestavy motoru
Měřitelný výsledek: pouzdro s obrobenými čely konzoly může zkrátit dobu vyrovnání sestavy motoru z minut na sekundy a zároveň odstranit jeden zdroj nesouososti rotoru a zátěže z procesu.
Trendy designu krytu motoru: Tepelný management se stává úkolem krytu
Tepelný management je nejrychleji se měnícím trendem designu krytu motoru, protože kryt je nyní navržen jako výměník tepla, nikoli jako ochranný kryt.
Protože se motory při stejném výkonu zmenšují, musí pouzdro odebírat více tepla na centimetr čtvereční povrchu. To přepisuje geometrii třemi způsoby: hlubší žebra, integrované chladicí pláště a vzduchové průchody obrobené do stěny. V ocelových pouzdrech nemůže tepelná vodivost materiálu konkurovat hliníku, takže to konstruktéři kompenzují povrchovou plochou a řízením proudění vzduchu. Níže uvedená tabulka ukazuje, proč je geometrie ploutví důležitá.
Uhlíková ocel vede teplo při asi 50 W/(mK), což je zhruba čtvrtina 205 W/(mK u hliníku). Nerezová ocel klesá na 16. Ocelové pouzdro s vysokými žebry a usměrněným prouděním ventilátoru může stále splňovat tepelné cíle, zejména ve vnitřních průmyslových prostředích, kde odolnost proti nárazu a náklady váží více než hmotnost.
Dalším podceňovaným problémem je uniformita. Pouzdro s asymetrickými žebry nebo jedním axiálním vzduchovým kanálem vytváří horké místo na opačné straně, což zkracuje životnost izolace vinutí. Přímá odpověď pro kupující: požádejte o zprávu o tepelné simulaci před prvním článkem, ne po něm.
Odolnost proti korozi Přesune se do výběru materiálu
Odolnost proti korozi je nyní rozhodnutím o výběru materiálu v konstrukci krytu motoru, nikoli dodatečným nápadem lakovny.
Zpracování potravin, chemická čerpadla, pobřežní topení, ventilace a klimatizace a některá umístění pod kapotou elektromobilů specifikují kryty z nerezové oceli, protože koroze hran na lakovaných výřezech a otvorech pro šrouby se v těchto prostředích objeví během měsíců. Stupeň 304 je základní čára; jakost 316 je vyhrazena pro aplikace s vysokým obsahem chloridů, i když je v pouzdrech méně běžná kvůli nákladům na obrábění.
Svařování nerezových pouzder vyžaduje řízený přívod tepla. Pouzdro 304SS o tloušťce 139 mm válcované z plechu si musí po smrštění sváru udržet kruhovitost otvoru; přípravky a definovaná sekvence svarů udržují vnitřní průměr v toleranci.
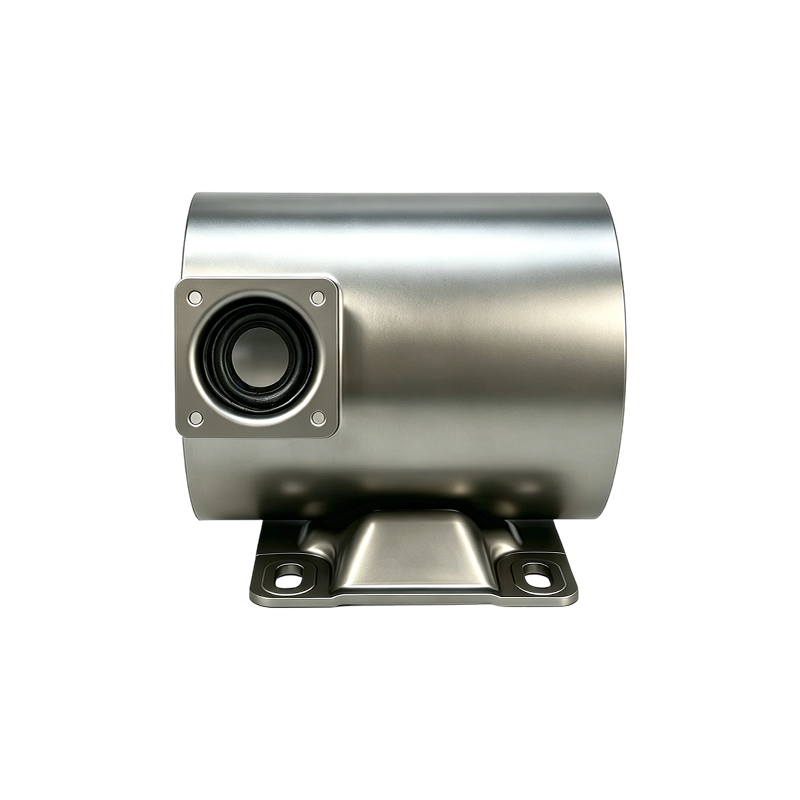
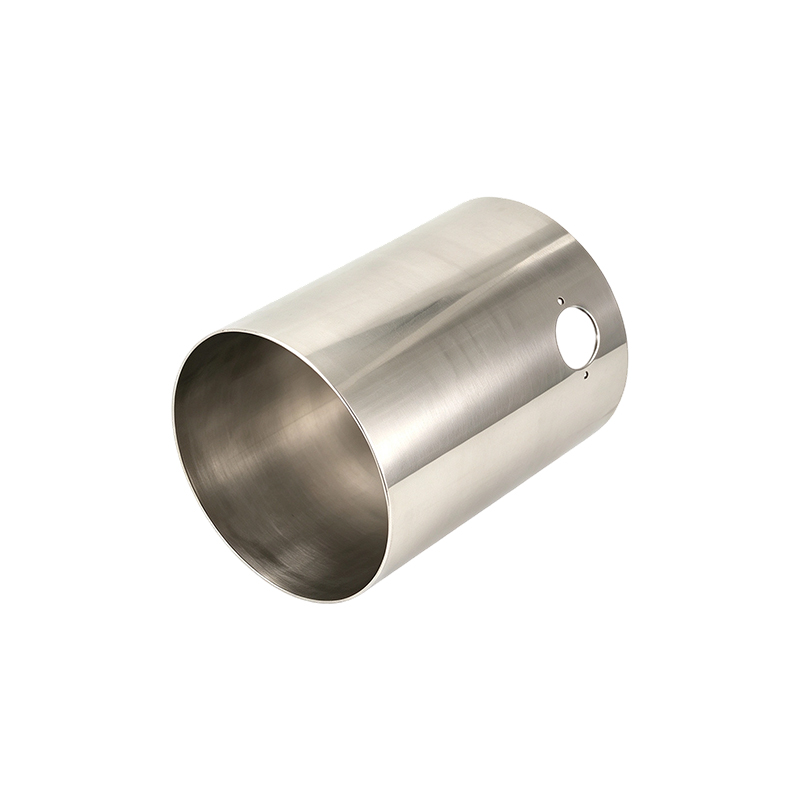 Svařovaná skříň motoru 304SS s řízeným tepelným příkonem Toto 139 mm pouzdro z nerezové oceli musí po svařování zachovat kruhovitost otvoru; řízený přívod tepla a příslušenství jsou zásadní a stanovení kritérií přijatelnosti solné mlhy na výkresech zabraňuje poruchám v terénu. Zobrazit produkt →
Konstruktéři by měli do výkresu zapsat normu akceptace koroze, jako je doba působení solné mlhy nebo doba působení vlhkosti. Bez toho dodavatelé přejdou na kosmetickou pasivaci a pouzdro může selhat na poli na lakovaných hranách.
Automatizované montážní linky stanovují nové trendy v designu krytu motoru
Automatizované lisovací a vytyčovací linky určují nové trendy designu krytu motoru tím, že vyžadují opakovatelnou geometrii vrtání v měřítku.
Když je rotor zalisován do skříně, tolerance vrtání určuje, zda se lis zastaví při správné síle nebo odmítne podsestavu. Běžné požadavky na malé laminátové motory nyní zahrnují kruhovitost otvoru do 0,03 mm a pravoúhlost čela do 0,05 mm. U 2,0 mm lisovaného ocelového pouzdra je této přesnosti dosaženo volbou procesu: přesná vyvrtávací tyč, měření vzduchu a statistické řízení procesu.
Větší pouzdra přesouvají výzvu k upevnění. Těžkostěnné ocelové pouzdro s vnitřním průměrem 260 mm se základnou si zachová svou geometrii pouze tehdy, pokud je základna upnuta před vrtáním a uvolněna poté, co díl dosáhne pokojové teploty.
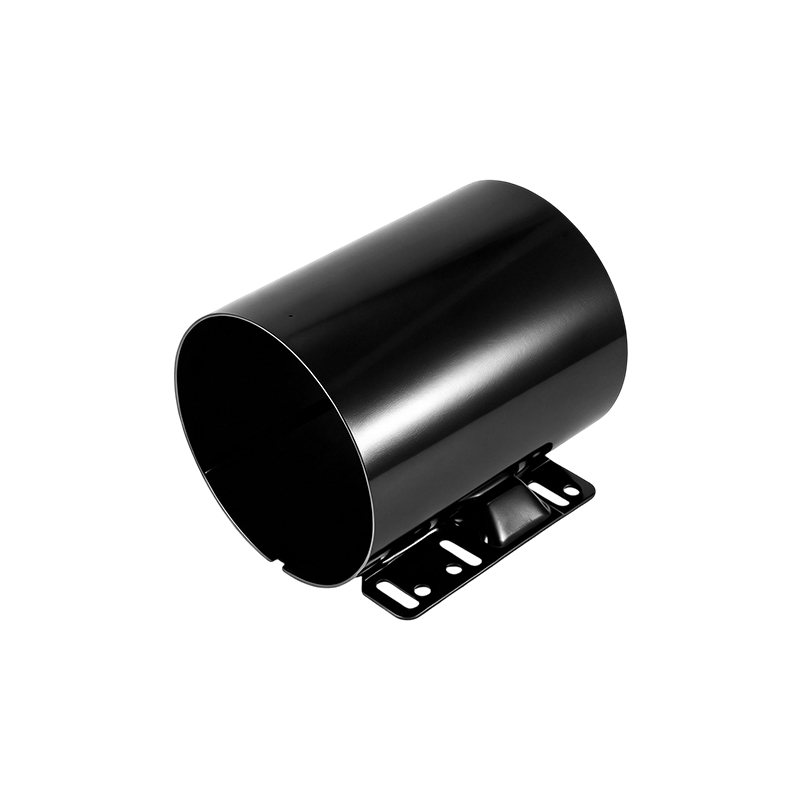
 Těžkostěnná skříň motoru se základnou pro vysoce výkonné aplikace S vrtáním 260 mm a tloušťkou stěny 5 mm, toto pouzdro odolává kroutícímu momentu a nárazu. Správné upnutí před vrtáním a ověření kruhovitosti vrtání a rovinnosti základny jsou pro automatizovanou montáž rozhodující. Zobrazit produkt →
Svařovací přípravky také chrání pouzdro během lepení; dobrý přípravek může být rozdíl mezi 0,05 mm kulatým otvorem a 0,12 mm oválným po ochlazení. Kupující by si měli vyžádat zprávu o ověření rozměrů, která odděluje kruhovitost otvoru, rovnoběžnost čel konzoly a rovinnost základny. Jedna linka „průměr OK“ již pro automatizovanou montáž nestačí.
Co tyto trendy v oblasti motorových skříní znamenají pro nákup motorů
Pro výrobce motorů mění trendy designu krytu motoru otázky kladené ve fázi RFQ, nejen výkres.
Více než na stránce katalogu záleží na procesní schopnosti dodavatele. Pouzdro s integrovanou montáží a tepelnými vlastnostmi s sebou nese procesní riziko, které obyčejný válec nikdy neměl. To je místo, kde se vnitřní řetězec lisování, svařování, obrábění a povrchové úpravy vyplatí: méně předávání, rychlejší iterace přípravků a kratší reakční doba.
| Trend | Co se změnilo | Zadávací akce |
| Integrovaná montáž | Konzoly a patky opracované podle výkresu přípravku | Odešlete výkres přípravku s RFQ |
| Tepelná architektura | Součástí krytu se stávají žebra a chladicí kanály | Před prvním článkem si projděte zprávu o tepelné simulaci |
| Nerezový materiál | Zvyšují se náklady na svařování a obrábění | Definujte hodiny solné mlhy a jakost materiálu |
| Přísnější tolerance | Kulatost a rovnoběžnost řízená v měřítku | Vyžadovat data SPC s PPAP |
Tři požadavky, které oddělují informované kupující
- Zeptejte se na pořadí obrábění, včetně toho, jak je pouzdro uchyceno během vyvrtávání.
- Požádejte o zprávu prvního článku s údaji CMM v uvedené toleranci.
- Před řezáním výrobních nástrojů si vyžádejte výsledky testu solné mlhy nebo vlhkosti.
Často kladené otázky
Co je skříň motoru?
Skříň motoru je konstrukční plášť, který nese sestavu statoru a rotoru, chrání vnitřní součásti, přenáší teplo do okolního vzduchu a poskytuje montážní rozhraní pro poháněný stroj.
Jaký materiál je nejlepší pro kryt motoru?
Uhlíková ocel je výchozí pro většinu průmyslových motorů kvůli tuhosti, svařitelnosti a ceně. Nerezová ocel se stává správnou volbou, když je požadována odolnost proti korozi, a hliník se hodí pro aplikace, kde hmotnost a tepelná vodivost převáží materiálové náklady.
Jaká tolerance je standardní pro vrtání skříně motoru?
U malých až středních motorů je v aktuálních recenzích návrhu běžné kruhovitost vrtání 0,03 až 0,05 mm a průměr vrtání v rámci H7. Větší tlustostěnná pouzdra často pracují s 0,05 až 0,08 mm, v závislosti na procesu montáže zalisováním.
Jak ovlivňují trendy designu krytu motoru dodací lhůty?
Integrované montážní prvky a tepelné ověření přidávají kroky obrábění a kontroly, takže pouzdro řízené trendem obvykle trvá déle než obyčejná trubka. Výrobce pouzder, který interně řídí lisování, svařování a obrábění, si může většinu tohoto nárůstu ponechat ve fázi výroby nástrojů a prvního výrobku.
 Previous