

 русский
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 عربى
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Português
 Polskie
 Română
 Slovák
 svenska
 Türk
Povolte přidržovací šrouby na motoru, který při uvádění do provozu vibruje, a pod každou nohu zasuňte spároměr. Pokud se jedna patka otevře o 0,05 mm nebo více, rám se ohne pokaždé, když jsou šrouby utaženy, a otvor, který nese ložisko, ztratí kulatost s sebou. To je deformace krytu motoru v jeho nejběžnější formě pole a zřídka je to chyba motoru: o výsledku bylo rozhodnuto dříve na tažném lisu, svařovacím zařízení a vyvrtávačce.
Tento článek mapuje, odkud pochází deformace pouzdra, proč několik setin milimetru rozhoduje o životnosti motoru a které konstrukční a procesní volby brání ocelovému pouzdru před vyražením přes konečnou montáž.
Co vlastně znamená deformace skříně motoru
Deformace krytu motoru je jakákoli odchylka krytu od jeho zamýšlené geometrie a přichází ve dvou formách, které se chovají velmi odlišně, jakmile je motor smontován.
Deformace skříně motoru: jakákoliv měřitelná odchylka skříně motoru od její určené geometrie, včetně kruhovitosti otvoru, soustřednosti drážky, rovinnosti příruby a koplanarity patky, způsobená výrobním napětím, montážním zatížením nebo provozními podmínkami.
Rozdíl, který je v praxi důležitý, je elastický versus plastový. Elastickéká deformace zmizí, když zátěž zmizí; plastická deformace je uzamčena dovnitř. Pouzdro může po obrobení perfektně měřit a stále měřit mimo kruh, jakmile je stator zatlačen dovnitř, protože přesahové uložení vede k trvalé třílalokové kontrakci do otvoru.
Elastic
Obnovuje se po uvolnění zátěže. Typické případy: ohýbání měkké patky při zatížení šroubem, upínací tlak během obrábění, tepelný nárůst v provozu.
Skrytá cena: dokud to trvá, deformuje vnější kroužek ložiska a posouvá vzduchovou mezeru.
Plast
Trvalé. Typické případy: zavařená oválnost, tažené odpružení pláště, smrštění otvoru z nadměrného uložení statoru.
Skryté náklady: chyba zůstává po celou dobu životnosti motoru a nelze ji odstranit.
Čtyři fáze, kdy deformace krytu motoru vstupuje do součásti
Deformace vstupuje do ocelového pouzdra ve čtyřech bodech: kreslení, svařování, obrábění a montáž. Každý zanechává na vývrtu jiný podpis a každý má osvědčené protiopatření.
Hluboké tažení zanechává zbytkové napětí a skořepina se oválně pruží zpět, jak se materiál uvolňuje, typicky 0,10 až 0,25 mm celkové hodnoty indikátoru. Svařovací patky, držáky a svorkovnice dodávají teplo a omezení; neopatrná sekvence prohne rám nebo vytáhne otvor o 0,15 až 0,40 mm. Obrábění přispívá prostřednictvím řezných a upínacích sil na tenké stěny, což je důvod, proč jsou dokončovací zásoby a strategie upínání důležitější než popis tolerance. Montáž je posledním vstupním bodem: přesah statoru stahuje vrtání a nerovné patky ohýbají rám pod zatížením šroubů.
| Jeviště | Typický podpis | Typická velikost (TIR) | Protiopatření první linie |
| Hluboká kresba | Oválná skořepina z odpružení | 0,10 až 0,25 mm | Design matrice a ovládání držáku polotovaru |
| Svařování | Oválnost vývrtu a příď rámu | 0,15 až 0,40 mm | Symetrická sekvence a pevné přípravky |
| Obrábění | Tenkostěnný průhyb pod svorkami | 0,02 až 0,10 mm | Dokončete vrtání jako poslední, měkké čelisti |
| Montáž | Kontrakce tří laloků | 0,02 až 0,06 mm | Správné rušení a adekvátní stěna |
Poznámka k dílně
Skříně, které jsou po svaření dokončeny, udržují kulatost několikrát pevněji než skořepiny vyvrtané před navařením patek. Sequence kupuje větší přesnost, než kdy bude popis s přísnější tolerancí.
Proč život motoru rozhoduje několik setin milimetru
Malé geometrické chyby se převádějí přímo na elektrické a mechanické ztráty, protože vzduchová mezera je úzká a uložení ložiska je přesné.
Malý nebo střední motor obvykle provozuje vzduchovou mezeru 0,25 až 0,5 mm a praxe ustavení udržuje excentricitu statické vzduchové mezery blízko 10 procent mezery nebo méně. Nekulatý vývrt tlačí stator a rotor mimo střed, což vytváří nevyvážený magnetický tah, vibrace a hluk. Mechanicky zdeformované pouzdro rozkládá napětí kolem vnějšího kroužku ložiska nerovnoměrně; při trvalém vysokém zatížení se kroužek deformuje, je horký a brzy se unaví. Opravy v terénu běžně sledují hluk ložisek zpět k ohnutému rámu nebo měkké patce, spíše než k samotnému ložisku.
0,25-0,5 mm
Typická vzduchová mezera u malých a středních motorů
10 %
Společný strop pro statickou excentricitu vzduchové mezery
0,05 mm
Měkký limit patky předtím, než zatížení šroubem ohne rám
0,02 mm
Cíl kulatosti na vrtaném krytu
Kulatost vývrtu procesem, vývrt 120 mm, stěna 1,5 mm
Jak výrobci řídí deformaci krytu motoru v ocelových krytech
Kontrola deformace se získává na třech místech: struktura, sekvence procesu a verifikace. Pouzdro navržené tuhé, svařené ve správném pořadí a vyvrtané poslední zůstávají kulaté; opačné pořadí se jen zřídka obnoví.
Struktura je na prvním místě, protože tuhost v ohybu strmě stoupá s tloušťkou stěny. Rámy s vysokým zatížením se proto přesouvají od tenkých tažených skořepin k tlustostěnným konstrukcím s plnou základnou:
 Těžkostěnná skříň motoru s vnitřním průměrem 260 se základnou Toto ocelové pouzdro motoru s těžkými stěnami má vnitřní průměr 260 mm, výšku 360 mm a tloušťku materiálu 5 mm, což nabízí extrémně vysokou... Zobrazit produkt →
Konstrukce na bázi trubek posouvá stejnou myšlenku dále. Bezešvý polotovar ocelové trubky začíná kruhově, takže před dokončením vyvrtávání je potřeba méně korekcí. naše průvodce výrobou skříně motoru z ocelových trubek pro kupující prochází touto trasou krok za krokem, včetně výběru stěny a očekávání tolerance.
 Těžkostěnná skříň motoru s vnitřním průměrem 127 Tato skříň motoru je precizně vyrobena z vysoce kvalitních bezešvých ocelových trubek. S vnitřním průměrem 127 mm a tloušťkou stěny 7,9 mm poskytuje jak přesné... Zobrazit produkt →
Vyvrtejte jako poslední, změřte kruh a zbytek procesu ochrání geometrii, za kterou jste již zaplatili.
- Svařte, než se nudíte. Dokončovací obrábění přichází po každém tepelném kroku, přičemž otvor je během svařování držen v pevném uchycení.
- Uvolněte stres tam, kde se to počítá. Symetrické sekvence svarů a u těžkých profilů odlehčení pnutí před finálním řezem.
- Jemně upněte. Měkké čelisti a vícebodová podpora brání tenkým stěnám, aby se při obrábění zasekly.
- Měřte kulatost, nejen průměr. Kontrola vzduchoměru nebo zátky v několika axiálních hloubkách zachycuje oválnost, kterou dvoubodový mikrometr čte jako dobrou.
Co specifikovat a zkontrolovat, než se kryty dostanou na vaši linku
Vložte geometrii a metodu měření do nákupní specifikace a poté obě ověřte při vstupní kontrole. Dva kupující, kteří si objednají stejný jmenovitý díl, mohou vidět velmi odlišné výsledky pole v závislosti na tom, co výkres skutečně řídí.
Specifikujte kruhovitost díry jako celkovou hodnotu indikátoru, obvykle 0,02 až 0,03 mm na dokončených dírách a koplanaritu patky do 0,05 mm. Na výkresu pojmenujte metodu měření: vzduchoměr nebo souřadnicové měření ve třech osových hloubkách, nikoli jedna dvoubodová kontrola průměru. Poté proveďte čtyři praktické kontroly u každé šarže:
- Změřte kruhovitost vývrtu ve třech axiálních hloubkách a zaznamenejte odečty.
- Zkontrolujte koplanaritu patky na povrchové desce s nezatíženým pouzdrem.
- Zkusmo stiskněte stator a zaznamenejte křivku síly; stoupající špičky nesl riziko kontrakce.
- Při instalaci ověřte, že každá noha sedí v rozmezí 0,05 mm před konečným utahovacím momentem.
Montážní konstrukce si zaslouží stejnou pozornost, protože držáky a flexibilní prvky rozhodují o tom, jak zatíží cestu do rámu. Pouzdro s navrženými ohybovými body absorbuje montážní napětí místo toho, aby je přenášelo do otvoru:
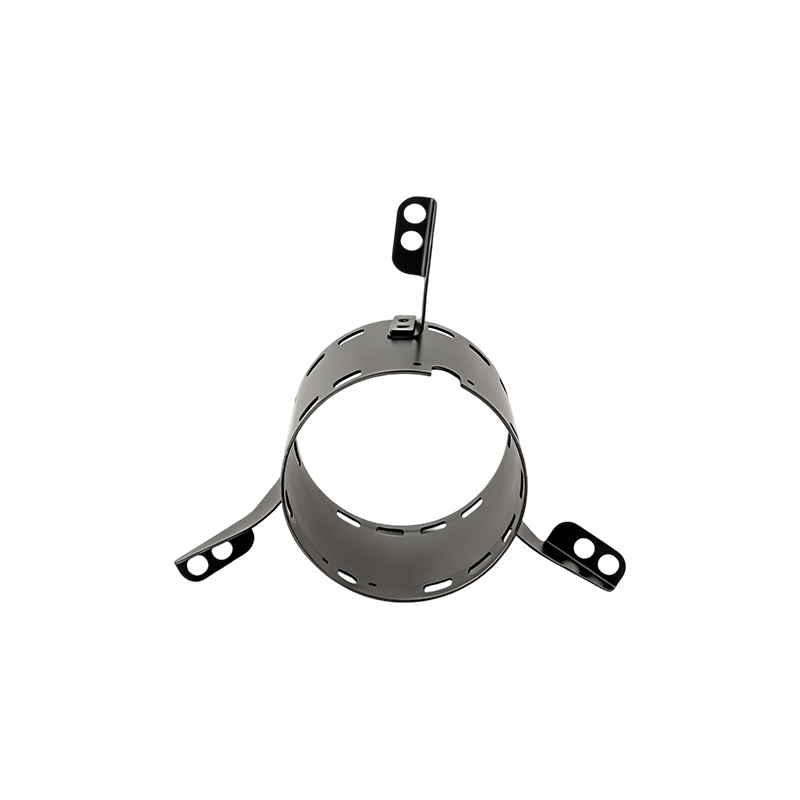 Ocelový kryt motoru o vnitřním průměru 120 se třemi pružnými konzolami Tato ocelová skříň motoru se vyznačuje precizně zpracovanou konstrukcí s vnitřním průměrem 120 mm, výškou 105 mm a tloušťkou stěny 1,5 mm, díky čemuž je kompaktní... Zobrazit produkt →
Pokud je ve hře několik konstrukcí, porovnejte možnosti stěny, základny a držáku napříč standardem řada ocelových skříní motoru před uzamčením výkresu.
Kulatost považujte za výsledek procesu, nikoli za přání kreslení. Ve společnosti Jiangsu Yufeng Electric Co., Ltd. probíhá lisování, svařování, obrábění a kontrola v jednom závodě, díky čemuž je řízení sekvence vymahatelné a riziko deformace je mimo vaši linku.
Často kladené otázky o deformaci krytu motoru
Lze opravit deformovanou skříň motoru?
Elastické příčiny mohou: podložení chodidel a postupné opakované točení obvykle odstraní měkké deformace chodidla. Plastická deformace díry obecně vyžaduje přepracování nebo výměnu, protože díra, která je více než několik setin milimetru mimo kruh, bude udržovat vnější kroužek ložiska v chodu po zbytek životnosti motoru.
Zastaví silnější stěna vždy deformaci?
Tloušťka hodně pomáhá, protože tuhost v ohybu se škáluje zhruba na krychli tloušťky stěny, ale to neomlouvá špatnou praxi. Silné pouzdro svařené ve špatném pořadí nebo upnuté nedbale se může stále vychylovat. Silná stěna a konstrukce na bázi trubek poskytují svůj plný užitek pouze v kombinaci se sledem svarů a vyvrtáváním jako poslední.
Je deformace vždy chybou výrobce krytu?
č. Instalace měkká patka, přetočené montážní šrouby, namáhání potrubí a tepelné cyklování – to vše deformuje pouzdra, která opustila továrnu ve specifikaci. To je důvod, proč kontroly měkkých patek patří do procesu instalace a proto jsou vstupní kontroly kruhovitosti důležité na obou stranách.
Která konstrukce nejlépe odolává deformaci?
U rámů s vysokou zátěží a větších rámů nejlépe drží geometrii tělesa z tlustostěnné oceli a pouzdra na bázi trubek a nerezové verze 304 přinášejí stejnou tuhost tam, kde je také vyžadována odolnost proti korozi. Přizpůsobte konstrukci dráze zatížení spíše než kupujte samotnou tloušťku.
 Previous